


メタルカッティングディスク
私たちを選ぶ理由
信頼できる製品品質
セイコー工房は一年中一定温度。製品の原材料の安定性のために、粘着力は製品の品質をより安定させるために重要な保証となります。
豊富な経験
20年以上の経験を持つ切断砥石、研削砥石、フラップディスクの専門メーカーです。優れた研磨材メーカーは、業界基準を満たす、またはそれを超える高品質の研磨材製品を提供します。
製品範囲
メーカーが提供する製品が多ければ多いほど、顧客が特定のニーズを満たす完璧な研磨材を選択できる選択肢が増えます。
配送オプション
当社の営業チームがカスタマーサービスを担当します。製品に関するご質問があれば、迅速に対応していただくだけでなく、企画、生産、品質管理、出荷の各段階でのプロセスを追跡することもできます。
メタルカッティングディスクとは
金属切断ディスクは、スチール、アルミニウム、その他の金属などの金属材料を切断するために特別に設計されたブレードまたはホイールです。これらのディスクは、砥粒、合成樹脂、結合剤などのさまざまな材料で作られており、金属物体や構造物の切断に非常に効率的です。


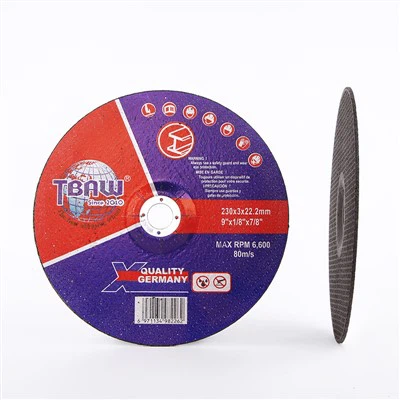


メタルカッティングディスクの利点
優れた切削性能
金属切断に金属切断ディスクを使用する主な利点の 1 つは、優れた切断性能です。は超硬材料であり、さまざまな材料を驚くべき効率と精度で切断できることで知られています。
優れた切断効率
ダイヤモンドは既知の天然素材の中で最も硬いと言われ、並外れた切断能力を持っています。切断刃に組み込むと、比類のない効率が得られます。カッティングディスクは金属材料を簡単に切断し、切断作業に必要な時間と労力を軽減します。金属労働者は、迅速かつ正確な切断が必要な状況によく遭遇します。たとえば、建設現場では、金属の梁やパイプを素早く切断できる機能は、プロジェクトのタイムラインに大きな影響を与える可能性があります。この状況ではカッティングディスクが非常に優れたパフォーマンスを発揮し、急速な進歩を可能にします。
スムーズできれいなカット
速度に加えて、高効率の金属切断ディスクにより、非常にスムーズできれいな切断が行われます。この優れたカット品質により、粗いエッジを滑らかにするなど、カット後の大規模な仕上げ作業が不要になります。その結果、高い品質基準を満たす完成品が生まれます。
工具寿命の延長
金属切断に切断ホイールを使用するもう 1 つの魅力的な利点は、切断工具の寿命を延ばせることです。この長寿命は の耐摩耗特性によるもので、カッティング ディスクの摩耗が大幅に軽減されます。
材料の無駄を最小限に抑える
金属切断ディスクには、切断作業中の材料の無駄が最小限に抑えられるという利点があります。この利点は、材料の保護と環境への配慮に重点を置く業界で特に価値があります。
精度と精度
金属切断ディスクは、その切断精度と正確さで知られています。正確に切断できるため、材料の無駄が最小限に抑えられ、あらゆる金属部分が効率的に使用されます。この精度は、高価な金属や供給が限られている金属を使用する場合に特に重要です。
切断用途に適した多用途性
金属切断ディスクは、さまざまな切断用途に多用途性を提供します。さまざまなタイプの金属材料を扱う場合でも、さまざまな切断作業を行う場合でも、ディスクは適応性があり信頼性が高くなります。
熱が少なく、反りも少ない
従来の切断方法と比較して、金属切断ディスクは優れた切断効率と摩擦の低減により、発熱が少なくなります。この発熱量の低減により、材料の変形のリスクが最小限に抑えられます。これは、正確な寸法と構造の完全性が重要な産業において重要な要素です。
金属カッティングディスクの種類

極薄カットオフディスク
超薄型カットオフディスクは、優れた性能と精度を実現するために特別に設計された革新的な切削工具です。このカッティングディスクは高品質の素材で作られており、耐久性、長寿命、優れた結果を保証します。金属、コンクリート、磁器、セラミックなど、幅広い材質での使用に最適です。

フラットカッティングディスク
当社のフラット カッティング ディスクは、スムーズで正確かつ制御された切断性能を提供するように設計されており、幅広い切断用途での使用に最適です。金属製造、建設、自動車修理のいずれの作業においても、当社のカッティング ディスクは、より高い精度と速度で作業するのに役立つ完璧なツールです。

研磨砥石
当社の研磨切断ホイールは高品質の素材で作られており、耐久性があり長持ちします。金属、スチール、アルミニウムなどのさまざまな材料を切断できるように設計されており、さまざまな用途に柔軟に適応できます。切断ホイールは、切断、研削、バリ取り、研磨に最適です。

ダイヤモンドカットオフホイール
当社のダイヤモンド カットオフ ホイールは、高い切断速度を特徴としており、ビジネスの時間を節約し、生産性を向上させます。これは、販売業者が短期間で製造する製品の数を増やすことができ、最終的には収益性の向上につながることを意味します。
金属カッティングディスクの応用
一般的な製造
一般的な金属加工では、ディスク直径 0.045- インチが一般的に選択されます。材料が薄い場合、オペレーターは精度を高め、発熱を抑え、溶接前に除去する必要があるバリを減らすために、代わりに 1- ミリメートルのディスクを選択することをお勧めします。砥粒の選択は、ワークピースの材料組成に依存すると考えられます。構造用鋼や難削材にはより高性能の砥粒を、ステンレス鋼には汚染物質のないディスクを使用します。
パイプの加工
金属パイプの製造では、切断ディスクの選択は、切断するパイプの直径に依存することがよくあります。 3/4- インチ以下のパイプの場合は、通常、4 1/2- インチの直径で十分です。 2 1/2 インチまでのパイプの場合は、6- インチの切断ホイールが効果的です。また、3 1/2 インチまでのパイプの場合は、9- インチの切断ホイールが効果的です多くの場合、切断ホイールが最適です。また、用途に特別な制約がない限り、熱と摩擦を最小限に抑えるために可能な限り薄いディスクを選択し、より深い切込みにはタイプ 1 ディスクを使用することをお勧めします。パイプラインでよく見られる大きなパイプの場合、中心がくぼんだカッティング ディスクは、制限された角度で作業するときに追加のクリアランスを提供します。また、0.045- インチのディスクの厚さは、製造ヤードや工場での切断用途に最適です。現場修理のための通行権。
造船
オペレーターが船舶の狭くてアクセスしにくいスペースで作業する場合、多くの場合、カッティングディスクをできるだけ長く長持ちさせることが最優先事項となります。このため、オペレータは BSP セラミックのような、より硬く、より長持ちする可能性のあるディスクを選択することがよくあります。しかし、オペレーターが船の困難な領域にアクセスするためにホースが長距離にわたって伸びているエアツールを使用しなければならない場合、ツールの出力が不足する可能性があります。この場合、ソフトボンドを備えたディスクが理想的です。なぜなら、速いカットを維持するのが容易だからです。造船では、被削材がカッティングディスクの選択に影響を与えることがよくあります。アルミニウムを使用する場合、オペレータは負荷やゴムが付着しないカッティング ディスクを選択したい場合があります。
溶接の準備
溶接の準備には通常、金属を正確に切断する必要があります。基本的な切断操作では精度は重要ではありませんが、材料の初期の美的品質を維持する必要がある複雑な作業や修理では、精度によって時間とコストを節約できます。溶接では、精密かつ正確な切断を可能にするために、0.045- インチの厚さ 1 ミリメートルを少し超える切断ディスクを使用するのが一般的です。薄いシートメタル、異形材、小径ロッドの正確な切断には、1- ミリメートル UltraCut ホイールがスムーズな切断と優れた制御を提供し、きれいで超精密な切断を実現します。
鉄道
現在の鉄道では難削材の合金鋼が使用されているため、高速ガスソーには高性能のカッティングディスクが必要です。砥石の寿命を通じて高い切削性能を維持する自生砥粒ジルコニア・アルミナ砥粒が優れた性能を発揮します。 BSP Zirc 14- および 16- インチ切断ホイールは、高速ガスソー専用に設計されており、生産性と収益性の向上に必要な高性能ソリューションを提供します。
工事
建築および建設現場では、さまざまな金属切断用途が特徴です。オペレーターは、鉄筋の切断から板金の長い切断まで、すべてを実行できるディスクを探していることがよくあります。多くの場合、酸化アルミニウムホイールは、多用途性、パフォーマンス、価格の適切な組み合わせを提供します。
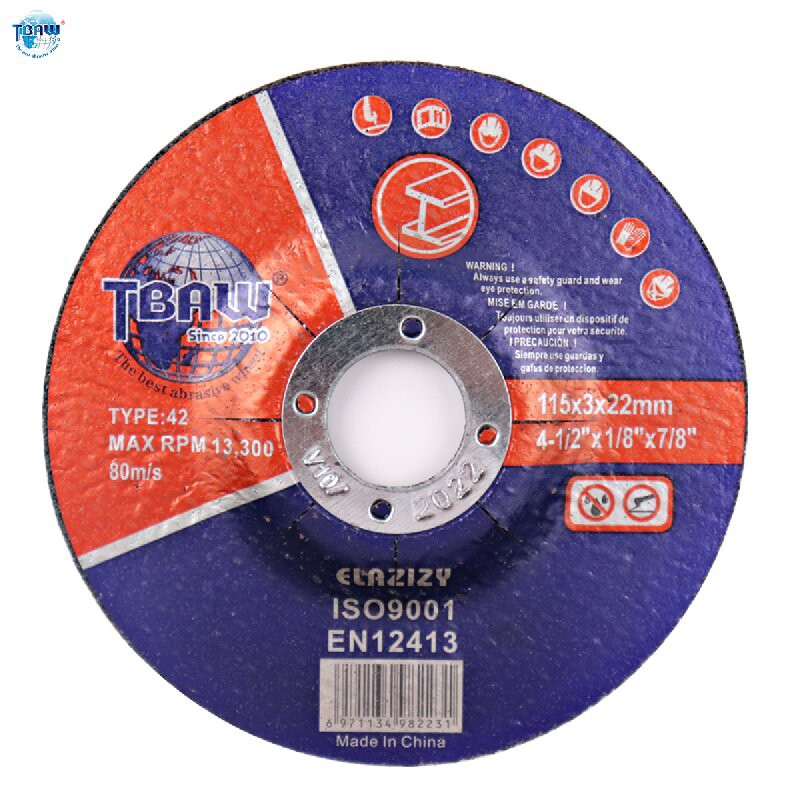
金属切削ディスクの研削材
酸化アルミニウムは最も一般的に使用される研磨剤です。汎用のバリ取りやブレンディングに最適で、丈夫で経済的、耐欠損性に優れています。鉄合金、高張力材料、木材によく使用されます。
酸化アルミニウム/炭化ケイ素の混合物は耐久性があり、スケールのある鋼部品や鋳鉄によく使用されます。
酸化アルミニウム/ジルコニア・アルミナの混合物は、酸化アルミニウム単独よりも高い切削速度と長寿命を持っています。ステンレス鋼や珍しい金属によく使用されます。
セラミックはシャープで高純度の粒子を提供し、よりクールな切断を実現します。鋼、超硬合金、特殊材料の精密研削によく使用されます。天然アルミニウムベースの製品よりも耐久性があります。
セラミックアルミナは汎用のバリ取りやブレンディングに適しています。鉄合金や高張力材料によく使用されます。
炭化ケイ素はセラミックよりも硬い、高速切断研磨剤です。これは、非鉄金属や低圧用途で一般的に使用されます。
ジルコニア アルミナは、中程度から重い材料の除去に最適です。非常に細かい材料粒子の微細構造が常に破壊されて、新しい鋭いエッジが生成されます。炭素鋼、航空宇宙合金、鍛造品、一部のステンレス鋼などに使用されます。
金属カッティングディスクの技術詳細
ディスク材質
白色アルミナまたは白色コランダム(WA)、酸化アルミニウムジルコニウム(Z)、酸化アルミニウム(A)または炭化ケイ素(C)。
粒度
粗い (20-40)、標準 (50-60)、細かい (60-120)。
ディスク硬度
すなわち、結合剤と砥粒との結合強度は、ソフトグレード(AK)、ミディアムグレード(LT)、ハードグレード(UZ)のいずれであってもよい。 「硬い」ほど寿命が長くなり、「柔らかい」ほど切断速度が速くなります。混合の程度は、与えられる用途に合わせて調整されます。
バインダーの種類
合成樹脂 - ベークライト (B)、合成樹脂強化ベークライト (BF)、シェラックまたはエポキシ (E)、オキシ塩化物 (O)、ゴム (R)、強化ゴム (RF)、ケイ酸塩 (S) またはセラミックガラス化 (V) )。
ディスクの形状
T41 フラット (極細カットオフ ホイール上)、T42 シンケン センター (鉄切断ホイール上)、または T27 シンケン センター (ラフィング ディスク上)。
応用。 INOX (ステンレス鋼)、鉄、石などの切断や研削に使用できます。
許容される作業速度を示すバンドの色。赤なら80m/s、緑なら100m/s。
使用に伴う危険性と、事故を避けるために身を守る方法を警告する安全絵文字。
セキュリティ保護されたディスクの許可された使用。
ディスクの有効期限が切れるため、使用が推奨されない日付を示す有効期限。
ディスクの寸法は、作業に使用するマシンの選択に役立ちます。直径は 125 ~ 355 mm の範囲です。
制作会社の登録枠です。
1 分間あたりの最大回転数 (4400 ~ 13300 rpm)。
ディスクの材質、粒子サイズ、ディスクの硬度、結合剤の種類、ディスクの形状に関する技術的な詳細。
金属カッティングディスクの構成部品

研磨剤
研磨剤は実際に金属を切断する材料です。通常、炭化ケイ素や酸化アルミニウムなどの工業グレードの砂で作られています。
バインダー
結合剤は研磨粒子を一緒に保持する材料です。通常、それは一種の樹脂または接着剤です。


補強材
この素材はディスクに剛性を与え、使用中にディスクが壊れるのを防ぎます。通常、グラスファイバーまたはその他の複合材料で作られています。
フランジ
これらは、カッティング ディスクの両側にある金属片で、カッティング ディスクを切削工具または機械に取り付けます。通常、それらはスチールまたはその他の耐久性のある金属で作られています。

金属カッティングディスクを使用する際に知っておくべきこと
PPE キット、安全メガネ、フェイスシールド、手袋、防塵マスクなどの適切な保護具を使用してください。
金属切断ディスクを使用する前に、損傷や亀裂がないか調べてください。
切断機の速度を確認し、最大回転速度を超えないようにしてください。
ポータブル切断ホイールに正しいフランジを取り付けます。
初めに、ワークを何も置かずにホイールを 1 分間回転させます。
機械のホイールを両端から覆います。
カットオフホイールは、理想的には切断目的のみに使用されます (研削やバリ取りには使用されません)。
ワークピースと金属切断ディスクの間に 90 度の角度を付けます。
損傷したホイールガードは使用せず、できるだけ早く新しいものと交換してください。
体の一部や衣服を切断ホイールから遠ざけてください。
切断ホイールの取り扱いと保管には正しい方法を使用してください。
カットオフホイールを使用する前に、取扱説明書をお読みください。
金属カッティングディスクの選び方
砥石粒度に基づく
他のすべての砥粒の中でも、酸化アルミニウムは金属切断ディスクの製造に最も一般的に使用される砥粒です。この砥粒は、切断速度が速く、寿命が長く、迅速かつ滑らかで制御しやすい切断を実現します。酸化アルミニウム粒子は、ステンレス鋼、硬鋼、鉄、その他の金属の研削に最適です。
ホイールの厚さに基づく
金属切断ディスクはさまざまなサイズでご利用いただけます (特にホイールの厚さに応じて)。ディスクの厚さは、適切な金属切断ディスクを選択する際に考慮すべき最も重要な要素です。
●ステンレスまたは軟鋼の汎用切断には、厚さ 1mm または 1.6mm のディスクをお選びください。
● 超硬金属の切断には、標準の薄い 0 を選択してください。 045 インチ & 超薄型 1 mm の金属切断ディスク。
切断ホイールは薄いため、一度に除去できる材料は少なくなりますが、迅速かつきれいな切断が可能です。薄い切断ホイールを使用する主な利点は、熱の発生が少なく、表面の変色も軽減されることです。
グラインダー/ツールをベースに
金属を切断するには、シートの形状やサイズに応じてさまざまな電動工具があります。その中でも、グラインダーは金属切断ディスクで使用する最も一般的で汎用的な電動工具です。
切削材料に基づく
材質に応じて適切な金属切断ディスクを選択するのは難しい作業です。ベンチマーク研磨材のプレミアム切断ホイールは、アルミニウム、ステンレス鋼、銅、チタン、金属合金、その他の硬質材料を含むさまざまな金属の切断に最適です。
プロダクトキーテクノロジー

● 耐衝撃レンズとサイドガードを備えた保護安全メガネまたはフェイスシールドを必ず着用してください。
● すべての固定グラインダーに飛散防止安全アイシールドを取り付けます。
●取り付ける前に、カッティングディスクに割れ、欠け、損傷がないか確認してください。必要に応じて修理または交換してください。
● 運転速度が定格最大車輪速度を超えないようにしてください。
● 使用前に毎回ホイールに亀裂がないか検査し、リングテストを行ってください。
● カッティングディスクの穴が機械のアーバーに正しく適合していることを確認してください。
● フランジがきれいで平らであること、取り付けているホイールのタイプとサイズが適切であることを確認してください。
●ホイールをしっかりと固定できる程度にナットを締めてください。過度の圧力を加えないでください。
● 研削する少なくとも 1 分前に、横に立って、保護されたエリアで新しいホイールを全動作速度で回転させます。欠陥のあるホイールが破損する場合は、回転を開始したときに発生する可能性があります。
● グラインダの定格速度よりも遅い定格速度で砥石を研削します。
● 1 つのアーバーに 1 つのディスクのみを取り付けてください。
●砥石及び研削盤は本来の用途以外には使用しないでください。
●過度の振動にご注意ください。インジケーターホイールが丸くなっています。
● 自分自身や他の作業者に向けて研磨しないでください。常に壁に向かってグラインドするようにしてください。
● 衝撃を避けるため、3 本目のワイヤは必ず接地してください。
●ポータブルグラインダーは完全に停止したことを確認してから設置してください。可能であればスタンドを使用してください。スタンドがない場合は、グラインダーをガードの上に置きます。
● すべてのグラインダーは、ディスクに保護フードをかぶせた状態でのみ使用してください。
● すべてのグラインダーは 30 日ごとに検査し、必要な調整と修理を行う必要があります。
● 機械の作動中は常に研削/切断ディスクの正面に立たないでください。
●砥石が設計されていない材料を研削したり、切断したりしないでください。

金属カッティングディスクのメンテナンスのヒント
金属切断ディスクの線速度は規定を超えてはなりません。
取り付ける前に砥石の速度を確認し、亀裂や損傷がないか確認し、強度検査も必要です。
金属カッティングディスクを取り付けた後、5 分間以上のアイドリングが必要です。金属切断ディスクに十分な強度があることを確認してから作業を開始してください。
樹脂結合に有害な冷却液を使用していません。
砥石輸送時の激しい振動や衝撃を防ぎます。
金属切断ディスクのさまざまなサイズと形状に応じて、個別に棚に置きます。
金属切断ディスクの保管場所の湿気や寒さを防ぎます。
レジンボンドメタルカッティングディスクの保管期間は1年を超えてはいけません。延長した場合は厳密に検査し、品質に問題がないことを確認する必要があります。
科学的かつ合理的なプロセス規制の策定は、金属切断ディスクの表面品質を確保するための基礎です。
科学的かつ合理的なプロセス規制は、金属切断ディスクの加工方法の基礎です。科学的かつ合理的な技術手順を策定することによってのみ、ワークの表面品質を加工するための科学的かつ合理的な方法の基礎を提供することができ、金属切削ディスクの表面品質を加工することが可能になります。科学的かつ合理的なプロセス規制の要件は、プロセス フローが短く、位置が正確であることです。位置決め基準を選択する際は、設計基準と一致するようにしてください。
加工品質を確保するには、切削パラメータの合理的な選択が鍵となります
合理的な切削パラメータを選択すると、構成刃先の形成を効果的に抑制し、理論上の加工残存領域の高さを低減し、加工された金属切削ディスクの表面品質を確保できます。切削パラメータの選択には主に、切削工具角度の選択、切削速度の選択、切削深さと送り速度の選択が含まれます。テストにより、プラスチック工具をより大きなすくい角で加工すると、構成刃先の形成を効果的に抑制できることが示されています。これは、工具のすくい角が大きくなると切削抵抗が低下し、切削変形が小さくなり、工具と切りくずの接触長さが短くなり、構成刃先が形成される根拠が減少するためです。
金属切削ディスクの表面品質を確保するには、合理的な切削液の選択が必要条件です。
適切な切削液を選択すると、金属切削ディスクと工具の間の摩擦係数が向上し、切削抵抗と切削温度が低下するため、工具の摩耗が軽減され、金属切削ディスクの加工品質が確保されます。
金属切断ディスクの主作業面の最終加工方法の選択は非常に重要です。
金属切削ディスクの主作業面の最終加工方法の選択は、作業面上の最終作業面によって残される残留応力が機械部品の性能に直接影響するため、非常に重要です。
金属切断ディスクの取り付け方法
アングル グラインダーのカッティング ディスクを取り付けるときに、最初に知っておく必要があるのは、アングル グラインダーのカッティング ディスクには表と裏があるということです。一般的に、溝は外側に取り付けられ、固定ナットは溝の中にあるため、研削作業に便利です。通常、カッティングディスクを取り付けるときは、ガスケットまたは文字のある側が外側を向きます。安定性を高めるために、摩擦が大きい側が内側を向いています。もちろん、両面に取り付けられる製品も販売されており、製品に応じて正しく取り付ける必要があります。
ミルカッティングディスクを取り付けるには、プラスドライバーが必要です。最初のステップは、アングル グラインダー バッフルを取り付け、プラス ドライバーで締めて、アングル グラインダーの内側に保持ナットを取り付けることです。次に刈刃を取り付け、アングルグラインダーの外側固定ナットを刈刃に取り付けてしっかりと固定します。最後に、ハンドルをアングルグラインダーの側面に取り付けて、アングルグラインダー全体を取り付けます。ただし、すべてのナットを必ず締めてください。
アングルグラインダーの使用中に、カッティングディスクの交換が必要になる場合があります。通常、アングルグラインダーのヘッドの一般的な位置にボタンがあり、ボタンを押すと、研削ディスクベアリングをロックできます。この時、砥石は上を向いており、手袋などで砥石を持ち、反時計回りに回して緩めます。固すぎる場合は、ボタンを押してパイプレンチで回転方向に注意して外してください。カッティングディスクを取り外したら、新しいものと交換できます。
カッティングディスクの寿命に影響を与える要因
カッティング ディスクは、金属、木材、その他の材料を切断するためにさまざまな業界で使用される重要なツールです。カッティングディスクの寿命は、切断する材料の種類、ディスクのサイズ、品質、ユーザーの技術など、さまざまな要因によって異なります。カッティング ディスクの磨耗の量は、主にディスクの厚さと切断の深さによって決まります。一般に、ディスクが薄いと、特に過酷な切断作業中に破損したり亀裂が入ったりしやすいため、寿命が短くなります。一方、ディスクが厚いと、より多くの摩耗に耐えることができますが、より多くの摩擦が発生し、より多くのエネルギーを消費し、磨耗の増加につながる可能性があります。
カッティングディスクの使用方法もその寿命に影響します。たとえば、ユーザーが過剰な圧力を加えると、ディスクが損傷または破損する可能性が高くなり、使用期間が短くなります。さらに、指定された材料以外のカッティングディスクを使用すると、過度の磨耗が発生し、寿命が短くなる可能性があります。
カッティング ディスクの寿命に影響を与えるもう 1 つの要因は、ディスク自体の品質です。ダイヤモンド、立方晶窒化ホウ素 (CBN)、セラミック ディスクなどの材料は、従来のディスクよりも耐久性が高く、寿命が長くなります。これらの要因はディスクの切断速度と耐久性に影響を与えるため、ユーザーはディスクの粒径とダイヤモンドの濃度にも注意を払う必要があります。

Zhejiang Wanna Industry&Trade Co.,Ltdは1995年に設立され、20年以上の経験を持つ切断砥石、研削砥石、フラップディスクの専門メーカーです。当社のブランドは2010年にバージョンアップした「TBAW」です。「TBAW」は品質と外観の完璧な組み合わせを追求した最高の研磨砥石です。